

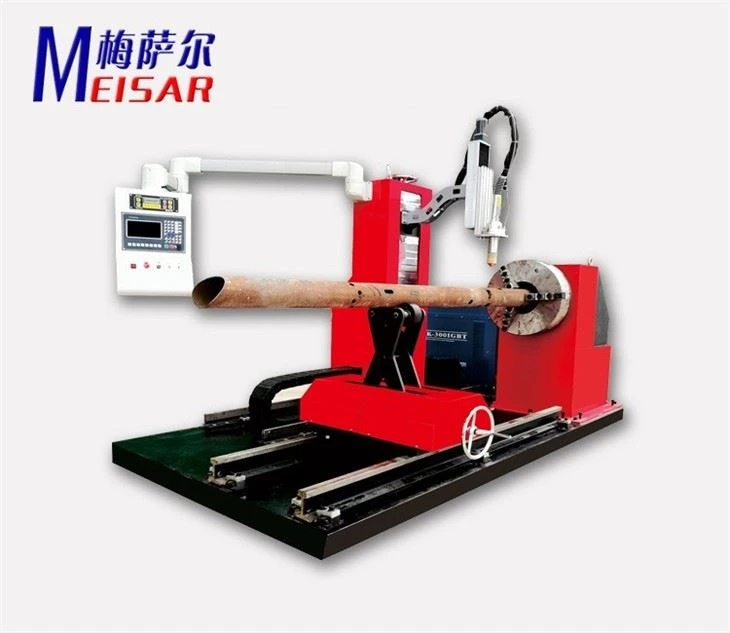
Многоосевой-станок для резки труб с ЧПУ|Руководство по техническим закупкам
Многоосевой-станок для резки труб с ЧПУ предназначен для производителей стальных конструкций и сосудов под давлением, которым требуется высокоточная-профильная резка, седловидные разрезы и сложные сварные фаски на круглых трубах и трубках.
Благодаря использованию синхронизированной много-осевой интерполяции (от 4 до 8 осей) система исключает ручную компоновку, подгонку шаблона и вторичное шлифование. Он обеспечивает готовые-к-сварные соединения, соответствующие сварочным стандартам AWS, ASME и EN ISO.
Технические характеристики и таблица конфигурации
|
Спецификация Пункт |
Стандартная серия |
Промышленная серия для тяжелых условий эксплуатации |
|
Диапазон наружного диаметра (НД) |
Фи 50 мм - Фи 630 мм |
Фи 200 мм - Фи 1500 мм (по индивидуальному заказу до 2500 мм) |
|
Максимальная толщина стенки |
Плазма: До 32 мм Кислородное-топливо: 120 мм |
Плазма: До 50 мм Кислородное-топливо: 200 мм |
|
Поддерживаемые процессы резки |
Плазма высокого разрешения-/кислородное-топливо |
Плазма высокого разрешения-/волоконный лазер/кислородное-топливо |
|
Управляемые оси с ЧПУ |
4 оси (X, Y, Z, вращение A) |
От 6 до 8 осей (включая оси наклона и поворота резака B/C) |
|
Точность позиционирования |
+/- 0.1 мм / 1000 мм |
+/- 0.05 мм / 1000 мм |
|
Совместимые форматы CAD/CAM |
DXF, DWG, SAT, DSTV (прямой импорт из TEKLA, SolidWorks, SigmaNest, ProNest) |
DXF, DWG, SAT, DSTV (прямой импорт из TEKLA, SolidWorks, SigmaNest, ProNest) |
Инженерная и структурная целостность
Конструкция кровати и шасси:
Изготовлен из толстостенных-конструкционных стальных трубок, напряжения-сняты с помощью высоко-отжига при высокой температуре (600 градусов C) для устранения остаточных сварочных напряжений. Жесткая платформа портального типа- выдерживает скручивающие отклонения при больших нагрузках на трубы до 10 тонн.
Привод и трансмиссия:
Используются прецизионные винтовые реечные-и-шестеренные передачи в сочетании с планетарными редукторами на продольных осях, что исключает люфт во время одновременной много-осевой интерполяции.
Регулировка высоты факела (THC):
Встроенные емкостные датчики и датчики-напряжения дуги поддерживают строгий зазор, компенсируя-не-круглую геометрию трубы и тепловые искажения во время резки.
Рекомендация по визуальному доказательству (для веб-макета):
Вставьте неотредактированное видео цеха-, демонстрирующее в реальном времени много-осевую горелку, поворачивающуюся во время сложной резки седла трубы, в сочетании с макроподробными фотографиями получившейся фаски сварного шва.
Пригодность для применения и профили резки
Типичная геометрия соединений:
• Седловидные и боковые пересечения: точное профилирование профилей Т-, Y- и K-соединений.
• Резка под углом: точная регулировка угла изгибов и соединений рамы.
• Снятие фаски при сварке: встроенные профили скосов V, Y, X и K с постоянными размерами прикорневой поверхности для обеспечения проплавления во время последующих сварочных проходов.
Совместимость материалов:
• Углеродистая сталь (ASTM A106, марки API 5L до X80).
• Нержавеющая сталь (серия 304/316)
• Легированные стали (хром-молибден P91/P22, используемые в электроэнергетике).
Требования к утилитам, электропитанию и расходным материалам
Электроснабжение:
Стандартное трехфазное напряжение 380 В +/- 10 процентов, 50/60 Гц (настраивается в соответствии с глобальными региональными требованиями к напряжению, например 415 В или 480 В). Общая подключенная мощность нагрузки варьируется от 15 до 35 кВА в зависимости от выбора источника плазмы.
Сжатый воздух/газы:
Чистый, сухой сжатый воздух под давлением 0,7 МПа (100 фунтов на квадратный дюйм) для пневматического зажима и плазменной динамики. Вспомогательные режущие газы (кислород, топливный газ, азот или смеси аргона-водорода) регулируются в диапазоне от 1,2 до 1,5 МПа.
Управление расходными материалами:
Конструкция головки резака для работы в тяжелых условиях-быстрой{1}}замены использует стандартные-экранированные расходные детали с длительным сроком службы (электроды, сопла и завихрители), что позволяет максимизировать-время простоя и минимизировать эксплуатационные расходы на-сокращение.
Интеграция программного обеспечения и управления
Промышленный контроллер ЧПУ:Многозадачный промышленный контроллер-в реальном времени-с интуитивно понятным сенсорным интерфейсом и функцией ведения журнала диагностики.
Автономное программирование и вложение:Поддерживает специализированное программное обеспечение-резки труб CAM, включая SigmaNest и ProNest. Операторы могут импортировать 3D-модели (STEP/IGES) или стандартные файлы DSTV, автоматически размещая разрезы и генерируя G-код без ручных вычислений.
Обнаружение столкновений:Встроенное-программное обеспечение для моделирования позволяет предварительно просмотреть траекторию резки, чтобы предотвратить столкновение резака с патронами или внутренними стенками трубы.
Производство, контроль качества и соответствие требованиям
Точность обработки:Все монтажные поверхности линейных направляющих и направляющие станины фрезерованы на крупномасштабных-расточных станках с ЧПУ в цехе с-контролем температуры, чтобы гарантировать параллельное выравнивание в пределах 0,03 мм.
Строгие заводские испытания (FAT):
• Калибровка лазерного интерферометра для точности позиционирования осей.
• 72-часовое испытание на выносливость всухую перед упаковкой.
• Фактический контроль-вырезанных купонов с использованием ультразвуковых и координатно-измерительных машин (КИМ) по запросу.
Сертификаты:Электрические панели, соответствующие требованиям CE (компоненты Schneider/Siemens), производственный процесс, сертифицированный по управлению качеством ISO 9001.
Часто задаваемые вопросы
Вопрос: Как машина справляется с--круглыми или деформированными трубами с толстыми-стенками?
О: Машина сочетает в себе-лазерную/емкостную систему контроля высоты резака (THC) в режиме реального времени и плавающие механические толкатели. Если труба имеет отклонение от округлости, ось Z- динамически регулирует расстояние от резака, сохраняя запрограммированный угол скоса и толщину внутренней поверхности.
Вопрос: Каково время перехода при переключении между трубами разного диаметра?
О: Пневматическая или гидравлическая самоцентрирующаяся система зажима патрона-позволяет оператору разгружать готовую трубу и зажимать трубу нового размера в течение 2–3 минут, сводя к минимуму время простоя при установке.
Вопрос: Какие форматы программного обеспечения CAM необходимы для создания программ резки?
О: Система напрямую принимает стандартные файлы DSTV, DXF и DWG. Большинство программ для детализации металлоконструкций (таких как Tekla Structures, AutoCAD Plant 3D и специальные пакеты для раскроя, такие как SigmaNest) экспортируют эти форматы в исходном виде, не требуя дорогостоящих собственных пост-процессоров.
Вопрос: Как осуществляется техническая поддержка за рубежом?
О: Диагностика осуществляется удаленно через защищенное соединение Ethernet, встроенное в контроллер ЧПУ. Изнашиваемые и запасные части (расходные материалы, датчики, приводы) стандартно имеются на складе и доставляются экспресс-доставкой авиаперевозками непосредственно с нашего склада.
горячая этикетка : Многоосевой-станок для резки пересечений труб с ЧПУ, Китай Многоосевые машины для резки пересечений труб с ЧПУ-производители, поставщики, завод


